


Литой отвод ПЭ 100 vs электросварной: когда что выбирать и почему разница не только в цене
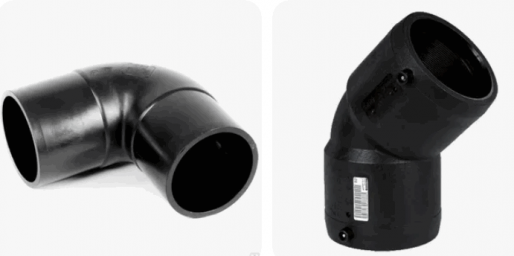
Полиэтиленовые отводы (ПЭ 100) — ключевые элементы трубопроводов для воды, газа и технических жидкостей. На практике чаще всего выбирают между двумя типами: литыми (спигот) и электросварными. Разница между ними — не просто в ценнике: она про технологию монтажа, требования к площадке, квалификацию бригады и итоговую надёжность узла. Разберём детально.
Что это такое и как устроены
Литой отвод ПЭ 100 (спигот) — это цельный фитинг из ПЭ 100, полученный методом литья под давлением. У него нет встроенных нагревательных элементов. Соединение с трубой выполняется стыковой сваркой: торцы трубы и отвода нагревают до вязкотекучего состояния, затем сжимают под контролируемым усилием. Получается монолитное соединение, по свойствам близкое к самой трубе.
Электросварной отвод — фитинг со встроенными нагревательными спиралями и клеммами для подключения сварочного аппарата. Внутри корпуса — закладные нагреватели, которые расплавляют полиэтилен на стыке фитинга и трубы. После остывания образуется прочное соединение. Такой отвод не требует торцовки и идеально центрируется за счёт посадки «труба в фитинг».
Ключевые отличия по параметрам Условия монтажа и требования к площадке
Параметр | Литой отвод | Электросварной отвод |
Подготовка торцов | Обязательна: торцевание, снятие фаски, контроль овальности | Не требуется: труба просто вставляется в фитинг |
Центровка | Критична: нужна центратор-машина, точная геометрия торцов | Встроенная: фитинг сам центрирует трубу |
Чистота поверхности | Очень высокая: любые загрязнения, влага, пыль ухудшают стык | Высокая, но менее критична: спираль прогревает стык даже при небольших загрязнениях |
Ограничения по месту | Нужна площадка под стыковую машину; сложно в стеснённых условиях (колодцы, траншеи) | Можно монтировать в колодце, траншее, на высоте; аппарат компактный |
Температура и ветер | Чувствителен к сквознякам и перепадам температур: нужен навес/палатка | Менее чувствителен, но всё равно нужна защита от осадков и сильного ветра |
Вывод: электросварные отводы выигрывают в стеснённых пространствах и при ремонте действующих сетей, где нет места для стыковой машины. Литые — предпочтительны на открытых участках, где можно обеспечить идеальные условия для стыковой сварки.
Требования к оборудованию
- Для литого отвода: стыковая сварочная машина (с нагревателем, торцевателем и механизмом сведения), центратор, измерительные инструменты (шаблоны овальности, щупы). Оборудование тяжёлое, энергоёмкое, требует калибровки.
- Для электросварного отвода: компактный сварочный аппарат с функцией считывания штрих‑кода (для автоматического задания параметров нагрева), кабель, клеммы. Аппарат легче, мобильнее, часто работает от генератора.
Нюанс: у электросварных фитингов параметры сварки (время, напряжение, ток) зашиты в штрих‑коде на корпусе. Сварщик сканирует код — аппарат сам выставляет нужные значения. Это снижает риск ошибки, но не отменяет контроль.
Квалификация сварщика
Литой отвод: требуется высокая квалификация.
Сварщик должен уметь:
- правильно подготовить торцы;
- выставить усилие сведения и температуру нагревателя;
- контролировать грат (валик расплавленного полиэтилена) и его симметрию;
- учитывать температуру окружающей среды и корректировать параметры. Ошибки приводят к непровару, смещению или трещинам.
Электросварной отвод: порог входа ниже.
Основные навыки:
- зачистка и обезжиривание трубы;
- правильная посадка трубы в фитинг;
- корректное подключение клемм; — контроль времени нагрева и остывания. Автоматизация параметров снижает риск ошибки, но человеческий фактор остаётся: плохая зачистка или перекос трубы всё равно дадут брак.
Срок службы и надёжность соединения
Оба типа соединений при правильном монтаже служат 50+ лет — это нормативный срок для ПЭ 100. Но есть нюансы:
- Литое соединение — это фактически «продолжение трубы». Прочность стыка сопоставима с прочностью трубы, а зона перехода однородна. При испытаниях на разрыв стык часто разрушается не по шву, а по телу трубы.
- Электросварное соединение — прочность тоже высокая, но зона контакта тоньше и зависит от качества зачистки и центровки. В теории, при идеальных условиях, оно не уступает стыковому, но на практике чаще встречаются дефекты из‑за плохой подготовки поверхности.
Важный момент: в электросварном соединении есть «слабое звено» — зона контакта спирали и полиэтилена. Если труба была плохо зачищена или попала влага, возможен локальный непровар. В литом соединении такой фактор исключён.
Когда что выбирать: практические сценарии
- Новое строительство на открытой площадке — выбирайте литые отводы. Экономия на стоимости фитинга, высокая надёжность, возможность контроля качества стыка по грату и геометрии.
- Ремонт действующего газопровода или водопровода в колодце — электросварные отводы. Нет места для стыковой машины, важна скорость и точность центровки.
- Сложные условия: ветер, перепады температур, ограниченная подготовка торцов — электросварные. Встроенная центровка и автоматизация параметров компенсируют нестабильность условий.
- Ответственные узлы с высокими требованиями к контролю качества (например, переходы через дороги, водозаборы) — литые отводы с обязательной процедурой аттестации сварщиков и неразрушающего контроля (ультразвук, радиография).
- Монтаж бригадой с разной квалификацией — электросварные фитинги снижают риски ошибок, но не заменяют обучение и контроль.
Экономические аспекты: не только цена фитинга
Часто кажется, что литые отводы дешевле, потому что сам фитинг стоит меньше. Но нужно считать полную стоимость узла:
- Стоимость фитинга: литой дешевле на 20–40% (в зависимости от диаметра).
- Оборудование: стыковая машина дороже и требует обслуживания; электросварочный аппарат дешевле и мобильнее.
- Время монтажа: электросварной отвод монтируется быстрее (нет торцевания и сложной центровки). — Квалификация: для литых отводов нужны аттестованные сварщики; для электросварных — обученные операторы.
- Контроль качества: стыковые соединения требуют более тщательного контроля (визуальный, измерительный, иногда неразрушающий). Электросварные — проще контролировать по параметрам сварки (протокол, штрих‑код, время/температура).
Пример расчёта (условный, для DN 110):
- Литой отвод + стыковая сварка: фитинг дешевле, но время монтажа больше, нужна бригада с высокой квалификацией, контроль сложнее.
- Электросварной отвод: фитинг дороже, но монтаж быстрее, проще контролировать, можно работать в стеснённых условиях.
В итоге, в стеснённых условиях или при ремонте электросварной вариант может быть выгоднее, несмотря на более дорогой фитинг.
Контроль качества и типичные ошибки
Для литых отводов:
- Неправильная температура нагревателя → непровар или перегрев.
- Недостаточное усилие сведения → слабый шов.
- Плохая подготовка торцов → загрязнения в стыке.
- Контроль: визуальный осмотр грата, измерение высоты и симметрии, проверка овальности до и после сварки.
Для электросварных отводов:
- Плохая зачистка трубы → локальный непровар.
- Перекос трубы в фитинге → неравномерный прогрев.
- Нарушение времени остывания → деформация шва.
- Контроль: протокол сварки (время, температура, напряжение), визуальный осмотр, проверка герметичности.
Нормативные документы и стандарты
При выборе и монтаже ориентируйтесь на:
- ГОСТ 18599‑2001 (трубы напорные из ПЭ);
- СП 42‑103‑2003 (проектирование и монтаж газопроводов из полиэтиленовых труб);
- ТУ производителя фитингов и инструкции по сварке. Все сварные соединения должны выполняться аттестованными сварщиками и фиксироваться в исполнительной документации.
Выбор между литым и электросварным отводом — это не про «дешевле/дороже», а про соответствие условиям монтажа, требованиям к надёжности и возможностям бригады. Литые отводы — это классика для открытых участков и ответственных узлов, где важна максимальная прочность и контроль. Электросварные — современное решение для ремонта, стеснённых условий и ускорения работ.
Возможно вас заинтересует
У вас остались вопросы?
позвоните нам прямо сейчас
по телефону
8 953-792-94-42
или оставьте вопрос
и мы перезвоним вам
Размеры фитингов, представленные на сайте, носят рекомендательный характер и могут быть изменены по согласованию с заказчиком по предоставленным чертежам.
В связи с изменением курса валют и цен на сырье цены на изделия, указанные в каталоге на сайте, могут меняться. Пожалуйста, уточняйте цены у наших менеджеров.