


История создания электросварных фитингов ПЭ: от литого отвода к электродиффузионной сварке
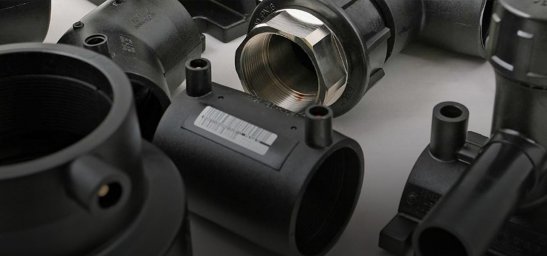
Электросварные (электродиффузионные) фитинги из полиэтилена (ПЭ) сегодня — один из ключевых элементов при монтаже полиэтиленовых трубопроводов. Они позволяют быстро и надёжно соединять трубы даже в стеснённых условиях, где стыковая сварка невозможна. Но путь от простого литого отвода ПЭ под стыковую сварку к современному фитингу со встроенной нагревательной спиралью был долгим и технологически насыщенным.
Что вообще такое электросварной фитинг
Электросварной (или электродиффузионный) фитинг — это соединительный элемент из полиэтилена, внутри которого встроена металлическая нагревательная спираль. При подаче тока спираль разогревает контактирующие поверхности фитинга и трубы, полиэтилен плавится, и за счёт взаимной диффузии молекул образуется прочное монолитное соединение. Отсюда и термин «электродиффузионная сварка».
Ранние методы соединения ПЭ-труб: стыковая сварка и литые фитинги
До появления электродиффузионной сварки основным способом соединения полиэтиленовых труб была стыковая сварка нагретым инструментом. Суть метода: торцы труб нагревают до вязкотекучего состояния, затем плотно прижимают друг к другу и выдерживают под давлением до остывания. Получается прочный шов, но есть ограничения:
- требуется свободное пространство для сварочного аппарата и перемещения труб;
- нужна точная подготовка торцов и их центровка;
- сложно применять в колодцах, траншеях, на вертикальных участках.
Для разветвлений и поворотов использовали литые фитинги (отводы, тройники), которые тоже сваривали встык. Литой фитинг изготавливали литьём под давлением из того же ПЭ, что и трубу. Это давало хорошую совместимость материалов, но не решало проблему стеснённых условий.
Именно эти ограничения и стали главным стимулом к поиску альтернативного способа соединения.
Предпосылки появления электродиффузионной технологии
В середине XX века полиэтилен активно внедрялся в трубопроводы для воды и газа, и вместе с этим росли требования к скорости и удобству монтажа. В 1960–70-х годах инженеры начали экспериментировать с локальным нагревом зоны соединения, чтобы избежать необходимости двигать трубы.
Ключевыми предпосылками стали:
- Понимание механизма диффузии в полимерах. При нагреве до определённой температуры молекулы полиэтилена становятся подвижными и могут проникать друг в друга, образуя прочную связь.
- Развитие электротехники и контроля температуры. Появились компактные источники тока и системы управления нагревом, позволяющие точно задавать параметры сварки.
- Потребность в универсальном решении для сложных условий. Монтажникам нужен был способ надёжно соединять трубы без громоздкого оборудования.
Как появился электродиффузионный фитинг: эволюция конструкции
Переход от литого фитинга к электросварному был не просто добавлением спирали — это потребовало пересмотра всей конструкции и технологии производства.
От литого отвода к муфте со спиралью
Первые прототипы электродиффузионных фитингов представляли собой модифицированные литые муфты. Внутрь стенки фитинга закладывали металлическую спираль (чаще всего из нихрома или другого сплава с высоким сопротивлением). Спираль располагали так, чтобы при нагреве тепло максимально эффективно передавалось на внутреннюю поверхность фитинга и наружную поверхность трубы.
Ключевые изменения в конструкции:
- Спираль как источник тепла. Она должна была равномерно прогревать зону контакта, не перегревая материал и не вызывая его разложения.
- Толщина стенки и геометрия. В отличие от литого фитинга, электросварной должен был аккумулировать тепло и передавать его в зону сварки, а не просто служить корпусом.
- Контактные клеммы. На корпусе фитинга появились выводы для подключения сварочного аппарата.
Развитие системы идентификации и контроля
Со временем стало ясно, что для качественной сварки недостаточно просто подать ток. Нужно точно знать параметры: напряжение, время, ток, иногда — профиль нагрева. Это привело к появлению:
- Штриховых кодов и RFID-меток. На фитинг стали наносить информацию о параметрах сварки. Сварочный аппарат считывал код и автоматически выставлял нужные настройки.
- Систем обратной связи. Некоторые аппараты могли отслеживать процесс сварки в реальном времени, корректируя параметры.
Технологические и материаловедческие вызовы
Создание надёжного электросварного фитинга потребовало решения ряда сложных задач:
- Совместимость материалов. Фитинг и труба должны быть из совместимых марок полиэтилена (чаще всего ПЭ-80 или ПЭ-100). Несовместимость могла привести к слабому соединению или растрескиванию.
- Контроль температуры. Перегрев вызывал разложение полиэтилена и образование пор, недогрев — недостаточную диффузию и низкую прочность.
- Механическая прочность соединения. Соединение должно было выдерживать не только внутреннее давление, но и внешние нагрузки, включая подвижки грунта.
Инженеры экспериментировали с разными типами спиралей, их расположением, толщиной стенки фитинга и формой контактной зоны. Постепенно выработались стандарты, которые легли в основу современных изделий.
Стандартизация и распространение
С развитием технологии электросварные фитинги начали стандартизировать. Появились нормы, регламентирующие:
- конструкцию и размеры фитингов;
- параметры сварки;
- методы контроля качества соединений.
Это позволило гарантировать надёжность соединений и упростить обучение монтажников. Электросварные фитинги стали массово применяться в газоснабжении, водоснабжении и канализации, особенно в городских условиях, где пространство для монтажа ограничено.
Современное состояние и перспективы
Сегодня электросварные фитинги — это высокотехнологичные изделия, которые производятся на автоматизированных линиях. В их конструкции учитываются:
- энергоэффективность;
- удобство монтажа;
- надёжность и долговечность соединений.
Перспективные направления развития:
- Умные фитинги. С датчиками, которые могут передавать данные о состоянии соединения.
- Экологичные материалы. Разработка фитингов из переработанного полиэтилена без потери прочности.
- Автоматизация контроля. Системы, которые не только управляют сваркой, но и сразу оценивают качество соединения.
Пример: как из литой муфты сделали электросварную
Чтобы наглядно показать эволюцию, рассмотрим условный пример:
- Литая муфта. Обычная муфта из ПЭ, предназначенная для стыковой сварки. У неё нет никаких встроенных элементов, только гладкая внутренняя поверхность.
- Муфта со спиралью. В стенку муфты вмонтирована спираль, на корпусе — клеммы. Муфта уже не просто корпус, а активный элемент сварки.
- Современный электросварной фитинг. Муфта со спиралью, штрихкодом, оптимизированной геометрией и системой контроля. Она сама «подсказывает» сварочному аппарату, как её сваривать.
Этот путь — от пассивного элемента к активному, от ручного контроля к автоматизированному — и есть суть эволюции электросварных фитингов.
Заключение
История создания электросварных фитингов — это история поиска инженерного компромисса между прочностью, удобством и технологичностью. Из простого литого отвода, который нужно было сваривать встык, получился высокотехнологичный элемент, способный обеспечить надёжное соединение в самых сложных условиях. Сегодня электродиффузионная сварка — это стандарт для монтажа полиэтиленовых трубопроводов, а развитие технологии продолжается, обещая ещё более удобные и надёжные решения в будущем.
Возможно вас заинтересует
У вас остались вопросы?
позвоните нам прямо сейчас
по телефону
8 953-792-94-42
или оставьте вопрос
и мы перезвоним вам
Размеры фитингов, представленные на сайте, носят рекомендательный характер и могут быть изменены по согласованию с заказчиком по предоставленным чертежам.
В связи с изменением курса валют и цен на сырье цены на изделия, указанные в каталоге на сайте, могут меняться. Пожалуйста, уточняйте цены у наших менеджеров.